
 English
 русский
 Türk
Контент
- 1 Чем хонинговальная щетка отличается от жесткого хона
- 2 Тип абразива и зернистость определяют качество отделки прежде всего
- 3 Диаметр нити, длина обрезки и посадка щетки
- 4 Скорость, баланс хода и смазка
- 5 Последовательность выбора, которая работает
- 6 Виды отказов и что они обычно означают
- 7 Где хонинговальные щетки зарабатывают себе на жизнь
- 8 Что проверить при покупке нити для кисти
Большинство проблем с отделкой отверстий, в которых винят хон, на самом деле являются проблемами с нитью. Когда хонинговальная щетка режет неравномерно, нагружает алюминий или оставляет штриховку слишком мелкой, чтобы удерживать масляную пленку, причина почти всегда одна из четырех переменных: тип и зернистость абразива, диаметр и длина нити, посадка щетки в отверстие или скорость шпинделя и хода. Сделайте эти четыре правильно, и гибкий хон будет повторять один и тот же результат от первой части смены до последней.
Ниже показано, как каждая переменная ведет себя на практике, а также приведены проверки, которые проводят опытные производители щеток и ремонтные мастерские, прежде чем изменить одну настройку процесса.
Чем хонинговальная щетка отличается от жесткого хона
Хонинговальная щетка представляет собой вращающийся инструмент, состоящий из волокон, наполненных абразивом, установленных радиально вокруг стержня. Здесь нет камня и фиксированной геометрии резки. Нити изгибаются наружу, поэтому щетка центрируется в отверстии, следует слегка конусному или некруглому отверстию и оказывает легкое и равномерное давление по всей длине контакта.
Эта конструкция определяет, для какой работы она подходит. Жесткий хонинговальный станок со связанными камнями удаляет измеримый припуск, корректирует геометрию и создает определенное плато под сильным давлением. Гибкая абразивная щетка удаляет максимум несколько микрометров. Его ценность заключается в удалении заусенцев, удалении глазури, создании поперечной штриховки, закруглении кромок и выравнивании поверхности, а также в достижении отверстий, которые трудно пройти при жестком хонинговании, таких как портированные, прерывистые или тонкостенные поверхности.
- Удаляет заусенцы с поперечно просверленных отверстий и кромок портов без изменения размера отверстия.
- Создает повторяемую штриховку для удержания масла.
- Стирает ранее отшлифованную поверхность без внесения рыхлой песчинки.
- Охватывает широкий диапазон диаметров с помощью одного семейства инструментов вместо камня каждого размера.
Тип абразива и зернистость определяют качество отделки прежде всего
Внутри нити находятся два решения, и оба имеют большее значение, чем ожидает большинство операторов. Абразивный материал определяет, что будет резать зерно и как долго оно будет резать. Карбид кремния острый и рыхлый, поэтому он быстро вгрызается и ломается, обнажая свежие края, что подходит для чугуна, алюминия и общего удаления заусенцев. Оксид алюминия более прочный и изнашивается медленнее, что помогает при работе со сталью и при длительных циклах, где срок службы щеток влияет на стоимость. Для закаленной стали, карбида или керамических поверхностей вместо этого используется алмазное или керамическое зерно.
Затем песок устанавливает финишный потолок. В таблице ниже указана группа, с которой начинается большинство магазинов.
| Группа песка | Типичная обработка поверхности | Обычная работа |
|---|---|---|
| от 40 до 80 | Ra от 1,5 до 3,0 микрон | Тяжелое удаление заусенцев, шлифовка, очистка чугуна |
| от 120 до 180 | Ra от 0,8 до 1,5 микрон | Подготовка цилиндра, штриховка для посадки кольца |
| от 240 до 320 | от 0,4 до 0,8 микрон Ra | Отделка плато, гидравлические и пневматические отверстия |
| от 400 до 800 | от 0,15 до 0,4 микрон Ra | Окончательная полировка, низкое трение и уплотняющие поверхности. |
Считайте эти группы направлением, а не обещанием. Два цеха, использующие одну и ту же зернистость 240 на разных скоростях шпинделя, могут оказаться на расстоянии полного шага друг от друга по Ra, поэтому зернистость и скорость никогда не следует менять одновременно. Если вы оцениваете, как тип зерна, уровень загрузки и состав песка влияют на реальные результаты, вопросы, которые покупатели чаще всего задают об абразивной нити являются полезной проверкой работоспособности перед пробным запуском.
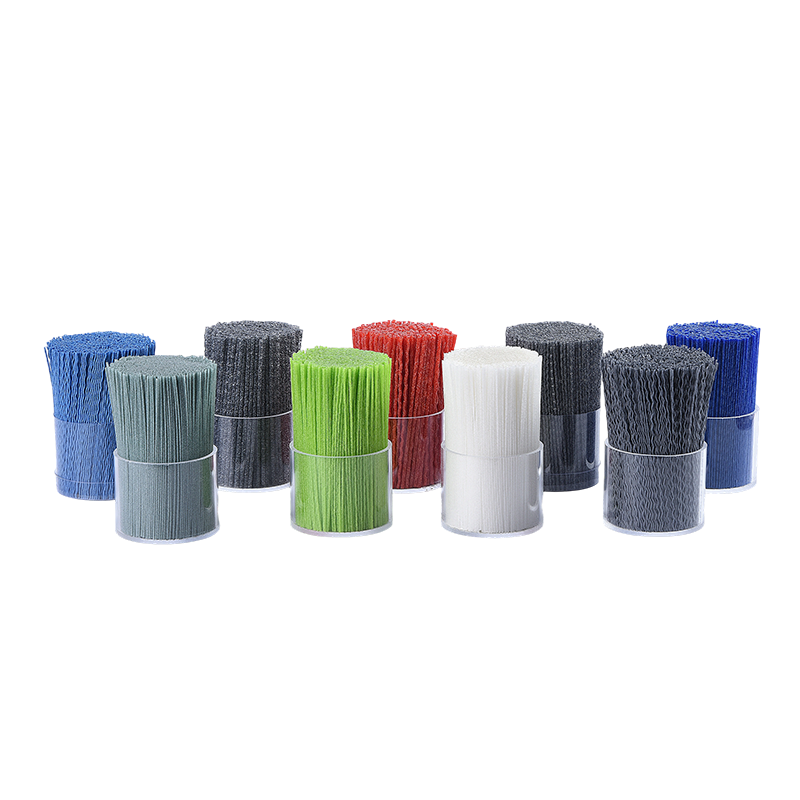
 Абразивная нейлоновая нить для промышленной обработки поверхностей Композитные нейлоновые нити со встроенными абразивами из карбида кремния, алмаза, керамики или корунда, предлагаемые с контролируемой зернистостью и загрузкой для последовательного удаления заусенцев и чистовой обработки. Посмотреть продукт →
Стабильность – это то, где в цеху появляются запасы нити. Если загрузка абразива меняется от партии к партии, одна и та же щетка, скорость и цикл не смогут дважды обеспечить одинаковую обработку, и оператору придется компенсировать это давлением, и именно поэтому отверстия становятся слишком большими. Заявленная зернистость и контролируемое распределение зерен исключают эту переменную из процесса.
Диаметр нити, длина обрезки и посадка щетки
Диаметр нити определяет жесткость. Более толстая нить сильнее прижимается к стенке отверстия, режет быстрее и менее точно повторяет геометрию. Более тонкая нить лучше прилегает к небольшим отверстиям и вокруг деталей, но медленно удаляет материал и быстрее изнашивается. В качестве рабочего диапазона отверстия диаметром менее 20 мм обычно подходят для нити диаметром от 0,4 до 0,8 мм, отверстия от 20 до 60 мм — от 0,8 до 1,2 мм, а отверстия большего размера — 1,2 мм и выше.
Длина обрезки работает в том же направлении. Короткая обрезка делает нить более жесткой и агрессивной, длинная обрезка делает ее более мягкой и щадящей. Диаметр щетки должен легко входить в отверстие: соответствовать номинальному диаметру для мелкой зернистости, с небольшим превышением размера, когда более крупная зернистость требует большего давления. Щетка увеличенного размера, крупная зернистость и высокая скорость — это самый быстрый способ вывести отверстие за пределы допуска.
| Переменная | Более агрессивный | Менее агрессивный |
|---|---|---|
| Диаметр нити | Более толстая нить | Более тонкая нить |
| Диаметр щетки | Больший припуск по диаметру отверстия | Легкая посадка |
| зернистость | Более грубое зерно | Более мелкое зерно |
| Длина обрезки | Более короткая обрезка | Более длинная обрезка |
| Скорость шпинделя | Более высокие обороты | Более низкие обороты |
Скорость, баланс хода и смазка
Угол штриховки определяется соотношением скорости вращения и частоты хода, а не зернистостью. Шпиндель в диапазоне от 300 до 1200 об/мин в сочетании с устойчивым возвратно-поступательным ходом создает угол от 30 до 45 градусов, который удерживает масло и усаживает кольца. Увеличьте скорость хода, не касаясь оборотов, и рисунок станет плоским; замедлите его, и люк станет круче, пока канал ствола не станет выглядеть поцарапанным.
Смазка сохраняет нить холодной, смывает стружку и предотвращает загрузку абразива. Водорастворимая охлаждающая жидкость или легкое хонинговальное масло подходят для большинства работ по обработке стали. Работа всухую возможна на чугуне и некоторых пластиках, но это сокращает срок службы щеток и повышает риск поломки нити в корне.
Влажные процессы предъявляют еще одно требование к самой нити: влажность. Нейлон впитывает воду, а нить, набухающая в охлаждающей жидкости, теряет жесткость и меняет свои режущие свойства в течение смены. PA612 поглощает меньше влаги, чем PA6 или PA66, и лучше сохраняет свой диаметр в линиях мокрого хонингования и охлаждения, поэтому его часто назначают для отверстий, хонингованных с помощью проточной охлаждающей жидкости, а не сухого.
 PA612 Нейлоновая щетка для влажного хонингования и чистки Нить из полиамида 612 с низким содержанием влаги диаметром 0,05–1,2 мм, подходящая для мокрого хонингования, промышленной очистки, полировки и удаления заусенцев. Посмотреть продукт →
Последовательность выбора, которая работает
- Определите результат: обработка в Ra, допустимое изменение размера, высота заусенцев и угол штриховки.
- Выберите абразив для материала заготовки, а затем самую грубую зернистость, которая все еще соответствует цели отделки.
- Подберите диаметр нити и диаметр щетки к размеру отверстия, начиная с легкой посадки.
- Сначала установите скорость шпинделя, затем отрегулируйте скорость хода, пока угол штриховки не станет правильным.
- Проведите испытание, состоящее из трех частей: измерьте первую часть, среднюю часть и последнюю, поскольку поведение щетки меняется по мере изнашивания нитей.
- Запишите зернистость, диаметр щетки, частоту вращения, ход, смазку и время цикла, чтобы следующий запуск начался с известной точки.
Виды отказов и что они обычно означают
Большинство жалоб на хонинговальные щетки связаны со скоростью, балансом хода или смазкой, а не с нитью. Приведенные ниже шаблоны охватывают большинство случаев.
| Симптом | Вероятная причина | Практическое решение |
|---|---|---|
| Отверстие сужается к одному концу | Неравномерная задержка или перебег хода | Сбалансируйте ход и уменьшите перебег |
| Поперечная штриховка слишком мелкая | Скорость хода слишком высока для оборотов в минуту. | Замедлите ход или увеличьте скорость шпинделя. |
| Нить рвется у корня | Превышение скорости, сухой ход, изношенная щетка. | Уменьшите обороты и добавьте смазку. |
| Щеточные нагрузки с алюминием | зернистость too fine, pressure too high, no oil | Более крупное зерно, легкое масло, более легкое давление |
| Финиш перестает улучшаться | Глазурованный или отработанный абразив | Установите новую щетку и проверьте зернистость. |
Где хонинговальные щетки зарабатывают себе на жизнь
Отверстия гидравлических и пневматических цилиндров, внутренние диаметры трубок, корпуса клапанов и подготовка цилиндров двигателя являются классическими вариантами применения, поскольку для каждого из них требуется контролируемая штриховка, а не зеркальная полировка. Еще одним веским аргументом являются поперечно-сверленные отверстия в обработанных корпусах: жесткий хонинговальный станок не может удалить заусенцы в месте пересечения, а гибкая щетка достигает его, не изменяя отверстие.
Многие магазины работают в два этапа. Абразивная щетка режет и измельчает, затем неабразивная нейлоновая щетка удаляет рыхлые зерна и остатки стружки перед проверкой. На втором этапе PA66 является распространенным выбором, когда жесткость и срок службы имеют большее значение, чем удобство прилегания.
 PA66 Нейлоновая нить для жестких промышленных чистящих щеток Высокопрочная, износостойкая нить из полиамида 66 диаметром 0,1–1,2 мм для щеток для чистки, снятия заусенцев, полировки и обработки поверхности. Посмотреть продукт →
Что проверить при покупке нити для кисти
Кисть настолько стабильна, насколько устойчива нить внутри нее, поэтому решение о покупке заслуживает такого же внимания, как и настройки процесса. Четыре пункта несут большую часть риска.
- Допуск на диаметр: строгий заявленный допуск на диаметр нити обеспечивает предсказуемость жесткости щетки между партиями.
- Загрузка абразива и распределение зерна: оба определяют скорость резания и повторяемость отделки.
- Содержание влаги: актуально для влажных процессов и для нитей, хранящихся во влажных цехах.
- Документация о соответствии: RoHS и протоколы испытаний третьих сторон важны для экспортных программ и для клиентов, которые проверяют свою цепочку поставок.
Помимо стандартных классов, индивидуальная разработка часто является отличием между кистью, которая работает, и кистью, которая продает. Поставщик, способный экструдировать по чертежу или образцу из определенного базового полимера, диаметра нити и зернистости, значительно сокращает цикл между испытанием и выпуском продукции. Работая с производитель нити для щеток который контролирует собственную экструзию и может сохранять эти параметры, прогон за прогоном, обычно дешевле, чем дважды решать одну и ту же задачу.
Хонинговальная щетка — это инструмент для отделки, а не для калибровки. Отнеситесь к этому таким образом, и процесс станет предсказуемым: выберите абразив для материала, выберите самую крупную зернистость, подходящую для отделки, подберите диаметр щетки к отверстию с легким затягиванием, затем сбалансируйте скорость шпинделя и частоту хода, пока штриховка не окажется там, где должна. Все остальное, включая сорт нити и смазку, предназначено для обеспечения стабильности этих четырех настроек от первой части до последней.