
 English
 русский
 Türk
Контент
Мастерская по ремонту гидравлики извлекает цилиндр пресса диаметром 100 мм и обнаруживает, что отверстие там, где было уплотнение поршня, застеклено, а также острое кольцо с заусенцами по краю левого порта. Диаметр отверстия по-прежнему находится в пределах допуска. Именно в этой комбинации цилиндрическая хонинговальная щетка выигрывает как по времени, так и по стоимости: установите ее в дрель или токарный станок, промокните ее в течение 30–60 секунд с равномерным ходом, и глазурь, заусенцы и легкие царапины исчезнут, оставив перекрестную штриховку, которая помогает установить новое уплотнение.
Вывод первый. Если геометрия отверстия правильная и повреждение находится на уровне поверхности, хонинговальная щетка для цилиндра является самым быстрым и дешевым доступным исправлением. Если отверстие коническое, некруглое или с насечками глубже нескольких сотых миллиметра, никакая щетка не исправит это, а ее использование только скроет проблему под чистой отделкой.
Что на самом деле делает цилиндрическая хонинговальная щетка
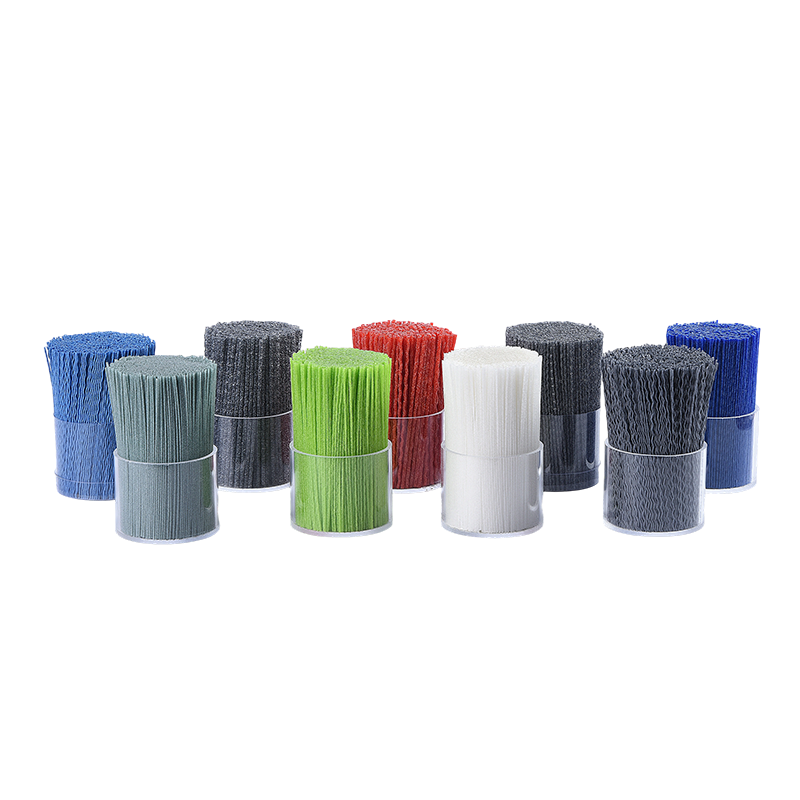
Цилиндрическая хонинговальная щетка — это гибкий инструмент для хонингования. Центральный стержень несет абразивную нить, расположенную в форме шара или в виде ряда пучков, а кончики этой нити нагружены абразивным зерном. Когда инструмент вращается и проходит через отверстие, тысячи кончиков нитей касаются стенки под немного разными углами, создавая неглубокую штриховку, сглаженные края и ровную поверхность, а не новый обработанный диаметр.
В этом главное отличие от твердого каменного хона. Камни режут геометрию: они выпрямляют, округляют и определяют размер отверстия, и требуют тщательной настройки, чтобы избежать сужения. Кисть повторяет уже существующую форму. В зависимости от зернистости и времени выдержки он удаляет материал толщиной от нескольких микрометров до примерно 0,02 мм и изменяет поверхность, а не размер. Магазины, которые ожидают, что щетка снимет конус 0,05 мм, всегда разочаровываются; магазины, которые используют его для снятия глазури, удаления заусенцев и финишной обработки, выполняют быструю и последовательную работу.
На практике эти инструменты появляются в цилиндрах двигателей и небольших двигателей перед установкой новых колец, в гидравлических и пневматических цилиндрах перед установкой уплотнений, в корпусах клапанов, втулках, корпусах насосов и пневмоцилиндрах, а также вокруг сквозных отверстий, где удаление заусенцев имеет большее значение, чем изменение размеров.
Как абразивная нить режет
Нить — это рабочая часть инструмента, поэтому то, что находится внутри нее, определяет, как будет вести себя кисть. Базовым полимером обычно является нейлон PA6, PA66, PA610, PA612 или PBT, а смола контролирует жесткость, поглощение влаги, термостойкость и прочность сцепления песка.
- PA6 прочный и экономичный, с более высоким поглощением влаги, чем более высокие сорта.
- PA66 более жесткий и лучше переносит тепло, что подходит для более скоростного хонингования.
- PA610 и PA612 поглощают меньше воды и хорошо сохраняют размеры при мокром хонинговании.
- ПБТ обеспечивает химическую стойкость и хорошее восстановление при работе с тяжелыми охлаждающими жидкостями.
Тип зернистости имеет не меньшее значение. Оксид алюминия является универсальным выбором для стали и чугуна. Карбид кремния режет острее и подходит для чугуна и более твердых сплавов. Керамическое зерно служит дольше и удаляет припуск быстрее, тогда как алмаз предназначен для отверстий из закаленной стали, карбида и керамики. Зернистость смешивается с полимером при нагрузках, которые меняют гибкость в зависимости от скорости резания, а нить, которая рано теряет зернистость, оставляет нестабильную отделку и может внедрять абразив в мягкие сплавы.
Два поставщика могут маркировать нить с зернистостью 240, но при этом получать разные результаты, поскольку абразивная нагрузка, жесткость и удержание зернистости меняют результат. Покупатели, которые перед заказом спрашивают о марке полимера, типе зернистости и допуске на диаметр, получают меньше сюрпризов. Эти заметки о распространенные вопросы об абразивной нити являются полезным справочником для этого разговора.
 Абразивная нейлоновая нить для удаления заусенцев и финишной обработки Нейлоновая нить со встроенными абразивными частицами PA6, PA610, PA612 и PA1010, доступная с различной зернистостью и диаметром для удаления заусенцев, обработки кромок и текстурирования поверхности. Посмотреть продукт →
Соответствие упорства работе
Grit следует за финишной целью, а не только за количеством урона. Если сразу перейти к грубой щетке на отверстии, которое требовало только удаления глазури, это означает, что удаление рисунка царапин займет вдвое больше времени. Таблица ниже является практической отправной точкой.
| Группа песка | Вырезать и закончить | Где это подходит |
|---|---|---|
| от 60 до 120 | Быстрая резка, грубый рисунок царапин | Тяжелая глазурь, заусенцы на портах и легкие следы ржавчины перед более тонким проходом. |
| от 150 до 240 | Умеренный разрез, даже видимая штриховка | Общее удаление глазури и заусенцев, обычно первый выбор для отверстий двигателя и гидравлической системы. |
| от 280 до 400 | Легкий порез, мелкая царапина | Второй проход после грубой щетки или один проход, когда срок службы уплотнения имеет значение. |
| от 500 до 800 | Очень легкая огранка, близкая к полировке | Финальный плато для гидравлических и пневматических отверстий, алюминия и более мягких сплавов. |
Выбор размера щетки по отверстию
Диаметр щетки относительно диаметра отверстия определяет контактное давление, а именно с контактного давления начинается большинство проблем при хонинговании. Нить необходимо слегка отклонить, чтобы она прижималась к стене, не сдавливаясь. Как правило, щетка примерно на 10 процентов больше диаметра ствола подходит для отверстий диаметром менее 50 мм, а для стволов большего размера достаточно размера на 5–10 процентов. Кисть небольшого размера скользит по поверхности; слишком большой размер выделяет тепло, спутывает нить и ломает кончики.
Рядом с этим работает диаметр нити. Тонкая нить диаметром от 0,5 до 1,2 мм проникает в небольшие отверстия и повторяет неровные стенки, а нить толщиной от 1,5 до 3 мм обеспечивает большее давление и более длительный срок службы в больших цилиндрах. Длина хода должна быть достаточно большой, чтобы щетка выходила из отверстия с обоих концов, что распределяет износ и позволяет избежать бочкообразного результата. Для длинных отверстий более короткая щетка с более длинным ходом обычно лучше длинной щетки с коротким ходом.
Поскольку кисть повторяет существующую геометрию, измерьте ее до и после. Показания нутромера на трех глубинах и двух осях в течение минуты сообщат вам, делает ли инструмент то, что вы ожидаете. Поставщики, обслуживающие клиентов по хонингованию, тщательно контролируют диаметр и прямолинейность нити, поскольку и то, и другое влияет на равномерность загрузки инструмента. Полезные характеристики включают марку полимера, допуск на диаметр, тип и размер зерна, абразивную нагрузку и содержание влаги, а также производителя, такого как этот. производитель нити для щеток обычно подтверждает их партию за партией.
 PA612 Нейлоновая щетка для хонингования и очистки Нить из полиамида 612 диаметром 0,05–1,2 мм, сертифицированные марки и сохранение жесткости во влажном состоянии, подходит для хонингования щеток и очистки. Посмотреть продукт →
 PA66 Нейлоновая щетка для промышленной очистки Высокопрочная, химически стойкая нить PA66 диаметром 0,1–1,2 мм, подходящая для щеток для бутылок, унитазов, промышленной чистки, удаления заусенцев и полировки. Посмотреть продукт →
Скорость, ход и смазка
Скорость имеет узкий полезный диапазон. В большинстве мастерских используют цилиндрическую хонинговальную щетку со скоростью от 400 до 900 об/мин на портативной дрели или токарном станке, что позволяет поддерживать скорость поверхности в пределах диапазона, в котором нить может выдержать без перегрева. Скорость хода примерно от 100 до 300 ударов в минуту в сочетании с вращением дает угол штриховки. Ориентируйтесь на угол от 30 до 45 градусов, который ожидается в большинстве случаев применения уплотнений и кольцевых посадок.
Смазка не является обязательной. Хонинговальное масло или водорастворимая охлаждающая жидкость подходят для стали и чугуна, а керосин или легкое масло подходят для алюминия, где нагрузка представляет собой реальный риск. Влажная работа удаляет песок и стружку и сохраняет нить прохладной. Выдержка за проход обычно составляет от 15 до 60 секунд, и инструмент должен продолжать движение, поскольку удерживание его в одном месте создает низкую область. Последующая промывка детали также имеет значение: остатки абразива, оставшиеся в гидравлическом отверстии, повредят насос задолго до того, как это произойдет.
Когда финиш идет не так
Большинство жалоб на хонингование связано с несколькими причинами, и исправление обычно заключается в изменении техники, а не в другом инструменте.
| Проблема | Вероятная причина | Что изменить |
|---|---|---|
| Отделка грубее, чем предполагает зернистость | Слишком быстрое вращение, работа всухую, неравномерный износ щеток. | Уменьшите обороты, добавьте смазку, замените щетку. |
| Отверстие сужается после хонингования | Слишком сильная выдержка на концах, кисть слишком короткая для мазка. | Увеличьте ход, продолжайте движение инструмента, измерьте отверстие до и после |
| Абразивный материал, встроенный в алюминий. | Острая зернистость и сильное давление на мягкий сплав | Перейти на оксид алюминия, снизить давление, использовать керосин, промыть деталь. |
| Обрыв или матирование нити | Щетка увеличенного размера, высокая скорость, накопление тепла. | Уменьшите диаметр щетки, скорость резки, намокание |
| Отделка варьируется в зависимости от детали | Смещение диаметра или высыпание песка по мере износа инструмента | Запишите срок службы инструмента и согласуйте допуск на диаметр с поставщиком нити. |
Что проверить перед запуском производства
Прежде чем отправлять партию, пропустите одну отбракованную деталь через полную последовательность и проверьте результат. Проверьте внешний диаметр щетки относительно номинального, сначала покрутите инструмент на низкой скорости, чтобы убедиться, что он работает правильно, и проверьте кончики нитей на предмет равномерного распределения песка и отсутствия рыхлого абразива. Затем проверьте отверстие с помощью манометра на нескольких глубинах и ведите простой журнал проходов и часов чистки, чтобы изменение отделки можно было отследить по износу инструмента, а не предполагать.
Всем, кто создает или покупает эти инструменты, в первую очередь стоит разобраться со спецификацией нити. Базовый полимер, тип и размер зерна, абразивная нагрузка, допуск на диаметр и прямолинейность — все это проявляется в готовом отверстии, и поставщик, который хранит эти переменные от партии к партии, исключает большую часть догадок при хонинговании.
Цилиндрическая хонинговальная щетка хорошо справляется с одной задачей: она восстанавливает поверхность отверстия, которая имеет правильные размеры, но имеет глянец, заусенцы или легкие царапины. При правильной зернистости, правильном увеличении размера и достаточном количестве смазки он позволяет получить повторяемую штриховку менее чем за минуту на одно отверстие. Используемый вместо расточки или жесткого хонингования, он лишь маскирует проблемы с геометрией, которые возвращаются в виде утечек, прорывов или короткого срока службы уплотнений. Подберите инструмент к дефекту, и использование щетки станет одним из наиболее экономичных этапов всего ремонта.