
 English
 русский
 Türk
Контент
- 1 Что на самом деле меняет хонингование в диаметре цилиндра
- 2 Почему отделка отверстия определяет срок службы уплотнения
- 3 Хонингование камнем и хонингование абразивной нитью выполняют разные задачи
- 4 Выбор абразивной нити для расточки
- 5 Практическая последовательность хонингования
- 6 Ошибки, которые позже проявятся в виде утечек
- 7 Получение спецификации нити перед первым проходом
Через двести часов после перепечатки цилиндр снова плачет. В большинстве случаев канал ствола очищался, а не хонинговался. Старое уплотнение было заменено, поршень снова вставлен, а глазурь, оставленная предыдущим уплотнением, все еще оставалась на стенке отверстия, гладко отполированная и слегка закаленная. Новое манжетное уплотнение не может прилегать к этой поверхности. Оттачивание — это шаг, который меняет это.
Краткий ответ: хонингуйте гидравлический цилиндр всякий раз, когда с его отверстия удаляется глазурь, когда устанавливается новое уплотнение, когда необходимо стереть легкие царапины или следы коррозии или когда качество поверхности выходит за пределы спецификаций производителя цилиндра. Используйте твердые камни, когда геометрия отверстия также нуждается в корректировке, и абразивные инструменты с волокном, когда работа связана с удалением глазури, очисткой и легкой отделкой внутри уже круглого отверстия.
Что на самом деле меняет хонингование в диаметре цилиндра
Хонингование – это процесс абразивной обработки под низким давлением. Набор камней со связкой или щетка с абразивным наполнением вращается и колеблется внутри отверстия, нанося контролируемый рисунок мелких царапин, а не разрывая металл, как это делает грубый шлифовальный круг. В результате меняются три вещи.
Сначала идет слой глазури. Ход уплотнения со временем полирует отверстие, закрывая обработанную текстуру и задерживая мусор в порах. Хонингование позволяет получить чистый, открытый металл, поэтому новое уплотнение может переносить пленку масла, а не скользить по полированной поверхности.
Во-вторых, штриховка возвращается. Угол между двумя направлениями царапины, обычно где-то между 45 и 60 градусами, действует как масляный резервуар вдоль хода. Слишком малый угол и масло мигрирует вокруг канала ствола, а не вдоль него; слишком крутой, и рисунок плохо стекает на концах штриха.
В-третьих, можно уменьшить небольшие геометрические ошибки. Жесткий хон с достаточным контактом с камнем может исправить легкую конусность, бочкообразную форму или овальность. Инструмент с гибкой абразивной нитью в основном повторяет существующее отверстие, поэтому он очищает и обрабатывает, а не меняет размер. Знание того, какой из двух вариантов вам нужен, определяет разницу между ремонтом, который длится долго, и ремонтом, который возвращается снова.
Почему отделка отверстия определяет срок службы уплотнения
Поставщики уплотнений указывают финишное окно, а не одно число, и оба конца этого окна имеют значение. Слишком грубое отверстие действует как напильник и стирает кромку уплотнения при каждом ходе. Слишком гладкое отверстие не может удерживать масляную пленку, поэтому уплотнение высыхает, нагревается и затвердевает. Целью является получение ровной поверхности: мелкие, равномерные царапины, которые сохраняют смазку, не образуя острых пиков на уплотнении.
| Параметр | Типичная ссылка | Что он контролирует |
|---|---|---|
| Шероховатость поверхности Ra | От 0,2 до 0,4 микрометра для многих промышленных цилиндров. | Сохранение масляной пленки в сравнении с истиранием кромки уплотнения |
| Угол штриховки | От 45 до 60 градусов включительно | Распределение масла по ходу хода |
| Округлость и конусность | В пределах допуска чертежа, часто несколько микрометров. | Утечка через уплотнение и вылет поршня |
| Удаление глазури | Однородный матовый серый цвет, без блестящих пятен. | Приживется ли новое уплотнение |
| Остаточный абразив | Ничего не видно на белой тряпке. | Повреждение уплотнения и задиры на стволе после сборки |
Запишите показания до и после. Нутромер и поверхностный компаратор стоят гораздо меньше, чем вторая разборка, а без номеров невозможно диагностировать очередную неисправность.
Хонингование камнем и хонингование абразивной нитью выполняют разные задачи
В обоих процессах используются абразивы, и оба улучшают качество отверстия, но они не взаимозаменяемы. Хонингование камня — это операция по размеру и геометрии с побочным эффектом финишной обработки. Хонингование абразивной нитью, часто называемое хонингованием щеткой, представляет собой операцию по подготовке поверхности с побочным эффектом очистки. Подбор инструмента в соответствии с дефектом экономит время и позволяет избежать удаления материала, который не нужно было удалять.
| Подход | Лучше всего подходит для | Практические ограничения |
|---|---|---|
| Хонингование жестким камнем | Коррекция конусности, овальности и светлых задиров; создание заданной штриховки на производственных отверстиях | Требуется жесткая настройка и инструменты для конкретного размера; риск перерезания, если ход и давление не контролируются |
| Хонингование абразивной нитью | Удаление глазури, удаление нагара и пленки ржавчины, сглаживание светлых пятен, ремонт на месте и очистка перед сборкой. | Очень небольшое удаление материала; самостоятельно не исправит коническое или овальное отверстие |
В ремонтных мастерских они часто используются последовательно. Камень возвращает геометрию, а за ним следует инструмент с более тонкой абразивной нитью, чтобы выровнять поверхность и очистить отверстие от рыхлого абразива перед тем, как войдет уплотнение.
Выбор абразивной нити для расточки
Три переменных определяют, как ведет себя инструмент с абразивной нитью: зернистость, диаметр нити и абразивный минерал, содержащийся в полимере.
Зернистость устанавливает разрез. Грубые сорта в диапазоне от 60 до 120 быстро удаляют глазурь, нагар и легкие заусенцы. Средние сорта от 180 до 240 располагаются посередине для общего удаления глазури перед повторной герметизацией. Мелкие сорта от 320 и выше обеспечивают ровную поверхность, которую предпочитают уплотнительные кромки, и являются правильным выбором для финального прохода. Переход сразу к мелкому сорту на глазурованном канале обычно полирует глазурь, а не удаляет ее.
Диаметр нити определяет давление. Более толстая нить более жесткая, сильнее прижимается к стенке отверстия и режет быстрее, тогда как более тонкая нить соответствует небольшим отверстиям и внутренним элементам без нагрузки. Как правило, для отверстий малого диаметра необходимы меньшие диаметры нитей и более низкая скорость вращения, в противном случае кончики нитей будут выполнять непропорциональную долю резки и оставлять полосатый рисунок.
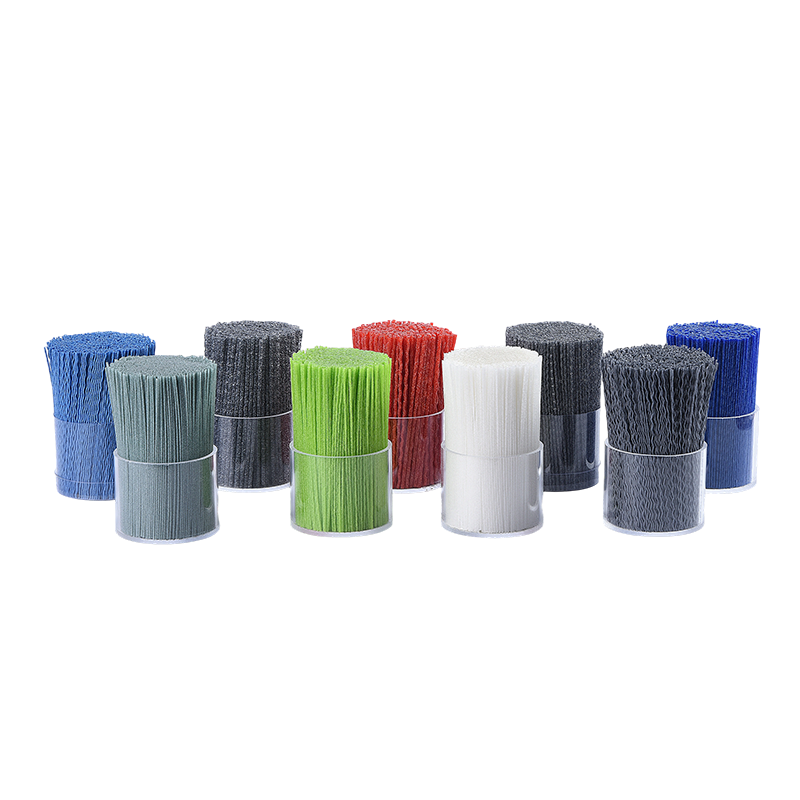
 Абразивная нейлоновая щетка для удаления заусенцев Композитная нейлоновая нить с внедренными абразивными частицами, предлагаемая в различных классах, размерах и диаметрах зерна для удаления заусенцев, обработки кромок и подготовки поверхности. Посмотреть продукт →
Базовый полимер также имеет значение. Нейлон хорошо переносит абразивные частицы, поскольку он сгибается, а не разрушается, а выбранный сорт влияет на жесткость, термостойкость и поведение нити при намокании. Более жесткий сорт сохраняет свою форму при больших диаметрах; более гибкий сорт обрабатывает более узкие радиусы без задиров.
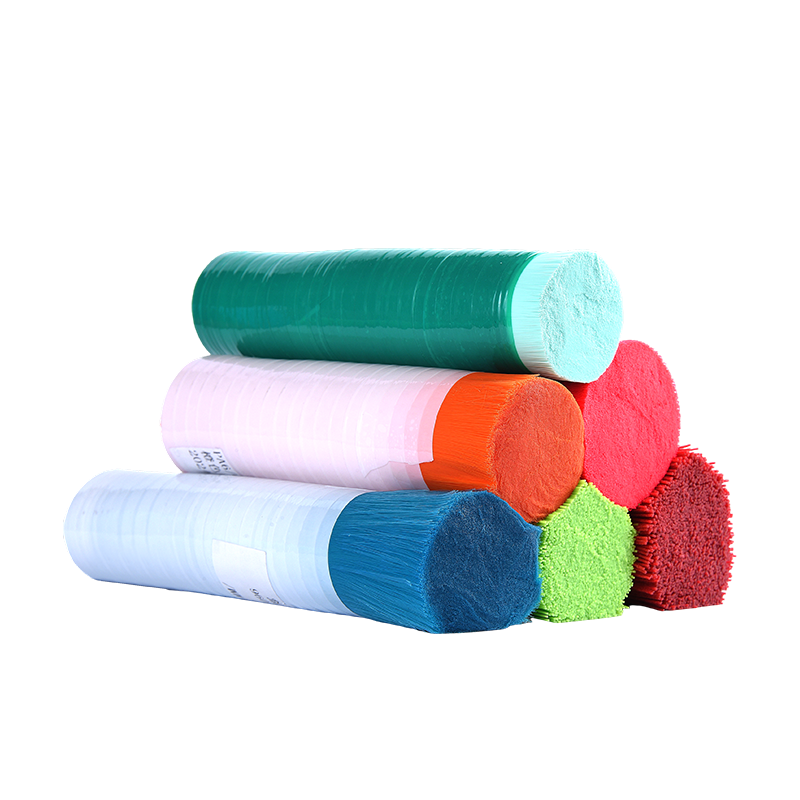
 Нейлоновая щетка PA66 для очистки и удаления заусенцев Нить щетки PA66 диаметром 0,1–1,2 мм, настраиваемой формы и цвета для очистки, удаления заусенцев, полировки и применения промышленных щеток. Посмотреть продукт →
Запустите инструмент влажным. Хонинговальное масло или охлаждающая жидкость на водной основе вымывают стружку из реза и сохраняют абразив холодным, а медленные, устойчивые колебания по всей длине хода обеспечивают гораздо более равномерный рисунок, чем быстрые проходы в середине отверстия.
Практическая последовательность хонингования
- Сначала измерьте отверстие: диаметр на трех глубинах, круглость и конусность. Прежде чем выбирать инструмент, решите, нужна ли коррекция геометрии.
- Очистите канал ствола от масла, нагара и рыхлой ржавчины, чтобы абразив разрезал металл, а не мусор.
- Отточите самую грубую степень, необходимую для устранения неисправности, при этом инструмент должен двигаться по всей длине хода с умеренной скоростью.
- Проверяйте рисунок каждые несколько проходов. Глазурь должна сойти равномерно, без блестящих полос на концах мазка.
- Завершите обработку более тонким сплавом, чтобы достичь заданного Ra и угла штриховки.
- Тщательно очистите отверстие с помощью растворителя и безворсовой ткани до тех пор, пока на белой салфетке не останется серых следов, затем немедленно смажьте отверстие маслом.
- Перед установкой комплекта уплотнений повторно измерьте и запишите диаметр, округлость и отделку.
Ошибки, которые позже проявятся в виде утечек
- Удаление глазури наждачной шкуркой на дрели. Он повторяет существующую форму, оставляет направленный рисунок царапин и закругляет края отверстия.
- Заточка хорошая зануда. Дополнительные проходы расширяют отверстие и увеличивают зазор, что проявляется в виде смещения поршня, а не видимой утечки.
- Остановка в середине гребка. Концы отверстия остаются застекленными, и именно здесь уплотнения штока и дворники работают больше всего.
- Оставляя после себя абразивные остатки. Захваченная песчинка повреждает канал ствола и ствол в течение первых нескольких циклов.
- В погоне за зеркальным блеском. Отверстие, отполированное ниже указанного диапазона шероховатости, приводит к потере смазки и сокращает срок его службы.
Получение спецификации нити перед первым проходом
Хонингование отверстий — это не только механическая обработка, но и техническая задача. Чертеж цилиндра дает окончательную окончательную обработку, неисправность подсказывает, с какой марки начать, а спецификация абразивной нити определяет, будет ли рез ровным по всему ходу. Выровнять эти три элемента до того, как инструмент будет вставлен, дешевле, чем повторное уплотнение.
Компания Ningbo Keying New Material Technology производит абразивные и нейлоновые нити для щеток для производителей промышленных щеток, включая нестандартные диаметры и зернистость, разработанные на основе чертежей или образцов клиентов. Если качество отверстия выходит за пределы спецификации, обычно в первую очередь следует обратить внимание на марку нити. Более подробная информация о выборе зернистости и типичных применениях представлена в этом руководстве по вопросы по абразивным нитям , а полный ассортимент материалов указан на кисть нити страницы продукта.