
 English
 русский
 Türk
Контент
Отверстие цилиндра может соответствовать размеру, но кольцевое уплотнение все равно выйдет из строя из-за неправильной штриховки на поверхности, слишком большого количества неровных выступов или вкраплений абразива. Хонингование отверстия цилиндра — это контролируемый абразивный процесс, а не этап очистки. Первое решение заключается в том, нуждается ли отверстие в коррекции геометрии или только в подготовке поверхности, и из этого ответа следует выбор инструмента.
Что на самом деле меняется при хонинговании цилиндра
Хонингование удаляет металл с помощью абразива на связке или абразивной нити, но выполняет две разные работы. Первый — это коррекция размеров: округлость, прямолинейность, конусность и окончательный размер. Второй — контроль поверхности: угол штриховки, высота пика, глубина впадины и завершение плато. Жесткий хонинговальный станок с брусками с контролируемым натяжением может разрезать достаточно материала для исправления отверстия при условии, что оператор измеряет отверстие и оставляет достаточный запас для чистовой обработки. Гибкая абразивная щетка соответствует имеющемуся отверстию и работает преимущественно по поверхности.
Эта разница имеет значение на скамейке запасных. Если отверстие имеет конусность 0,002 дюйма или имеет видимую некруглую форму, гибкая щетка будет следовать этой форме, а не фиксировать ее. Если отверстие прямое, круглое и только покрыто глазурью, для восстановления посадки кольца может быть достаточно гибкой абразивной щетки. Прежде чем выбирать инструмент, проверьте отверстие с помощью нутромера сверху, посередине и снизу по двум осям.
| Метод | Основная работа | Коррекция геометрии | Типичный риск |
|---|---|---|---|
| Жесткий хонинг с камнями | Размер, округлость, конусность и штриховка | Да, с дозированным съемом припуска | Перерез, если размер не проверяется часто |
| Гибкая абразивная щетка | Удаление глазури, работа на плато и очистка | Нет или очень ограничено | Ожидание исправления геометрии от инструмента поверхности |
Угол штриховки и качество поверхности
Штриховка — это видимый результат скорости хода и вращения. Это влияет на вращение колец и миграцию масла вверх и вниз по стенке цилиндра. Многие спецификации требуют включения угла штриховки в диапазоне от 45 до 60 градусов, но печать контролируется производителем кольца или двигателя. Слишком грубая отделка изнашивает кольца и может увеличить расход масла. Слишком гладкая поверхность может привести к задержке посадки колец, поскольку впадины не удерживают достаточно масла.
Платообразная обработка удаляет острые пики, сохраняя при этом впадины, удерживающие масло. Вот почему распространен двухэтапный процесс: резка более грубым абразивом, затем обработка более мелким абразивом или гибкой абразивной щеткой. Если имеется профилометр, используйте его. В противном случае используйте визуальный компаратор производителя и следите за тем, чтобы ход, скорость и класс абразива были одинаковыми от отверстия к отверстию. Последовательность — это то, что делает отделку повторяемой.
Жесткие хоны и гибкие абразивные щетки
В жестком хоне используются камни, прижимаемые к стенке цилиндра с регулируемым давлением. Он может удалять тысячные доли дюйма, корректировать конусность и устанавливать узор штриховки. Оператор должен часто производить измерения, содержать камни в чистоте и использовать достаточное количество хонинговального масла для смывания шлама. В гибкой абразивной щетке используются нейлоновые нити, наполненные абразивным зерном. Нити соответствуют диаметру отверстия, оказывают меньшее давление и хорошо подходят для удаления глазури, финишной обработки плато и очистки после жесткого хонингования.
Щетка не является заменой жесткого хона, если отверстие имеет некруглую или коническую форму. Это также не является заменой измерения. В производственной щетке диаметр нити, размер зерна, тип абразива и длина обрезки влияют на скорость резания и качество обработки. Слишком большая щетка может нагружать двигатель и выделять тепло. Слишком маленькая кисть может пропустить участки стены. При работе с двигателем сопоставьте диаметр щетки с отверстием и сравните марку абразива с желаемой чистотой.
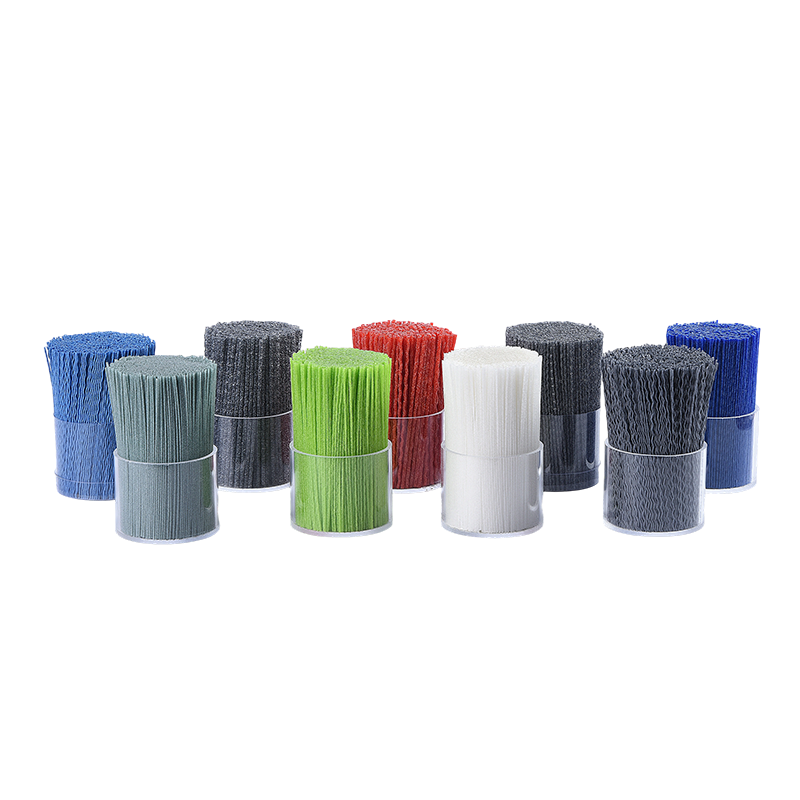
 Абразивная нить для производственных щеток Сравните марки нейлона, типы абразивов, размеры зерен и диаметры нитей, чтобы подобрать диаметр отверстия и требуемую чистоту при использовании производственных щеток. Посмотреть продукт →
Более подробный контрольный список по конструкции и выбору нити см. в этом руководстве по вопросы по абразивным нитям .
Практическая последовательность хонингования
- Очистите и осмотрите отверстие. Удалите нагар, выступы и рыхлый материал. Прежде чем тратить время на хонингование, проверьте наличие трещин, ямок и глубоких задиров.
- Измерьте отверстие сверху, посередине и снизу по двум осям. Рекордная конусность и некруглость. Решите, нужна ли для работы жесткая шлифовальная машинка для геометрии или гибкая щетка для обработки поверхностей.
- Выберите абразив. Используйте более грубый сорт для удаления припусков и более тонкий для чистовой обработки. Подберите абразив к материалу отверстия, особенно если это алюминий, который обеспечивает быструю загрузку абразива.
- Установите ход и скорость. Используйте чистое хонинговальное масло и продолжайте движение инструмента. Не останавливайтесь на одном месте, потому что это приводит к уменьшению площади и проблемам с размером.
- Часто проверяйте размер и штриховку. Остановитесь, прежде чем отверстие станет слишком большим. Несколько дополнительных секунд могут превратить хороший ствол в металлолом.
- Чистите до тех пор, пока не перестанут оставаться абразивные остатки. Используйте горячую мыльную воду, мягкую щетку и безворсовую ткань. Немедленно высушите и смажьте канал ствола маслом. Закладной абразив представляет собой риск для кольца и подшипника.
Распространенные ошибки и риски при покупке
- Купите гибкую абразивную щетку, чтобы исправить конусность или некруглость. Он будет следовать существующей форме, а не исправлять ее.
- Использование одной крупки на каждый шаг. Грубая зернистость режет быстрее, но оставляет после себя отделку, которая может плохо сидеть на кольцах. Контроль мелкой зернистости завершается, но может не удалить достаточно материала.
- Пропуск работы на плато. Острые выступы могут привести к износу колец и повышению расхода масла, даже если размер отверстия правильный.
- Чистка только растворителем. Растворитель может оставить абразив в порах. Горячая мыльная вода и механическая чистка более эффективны.
- Выбор щетки с нитью только по внешнему диаметру. Для получения стабильных результатов укажите материал нити, тип абразива, зернистость, диаметр нити, длину обрезки и плотность щетки.
- Предполагая, что отверстие подходящего размера готово к работе. Обработка поверхности является частью допуска, а не косметической деталью.
Что указать поставщику нити
Для абразивной нити, используемой в гибких хонинговальных устройствах или промышленных щетках, сообщите поставщику диапазон размеров отверстий, требуемую чистоту поверхности, материал заготовки, размер зерна, диаметр нити, длину обрезки, плотность щетки и скорость машины. Попросите образец и отчет о завершении. Для чугуна подтвердите масло и метод очистки, чтобы графит не размазывался. При работе с алюминием избегайте агрессивного давления и убедитесь, что абразив не нагружается. Эти данные не являются документами. Они представляют собой разницу между кистью, которая режет равномерно, и кистью, которая оставляет разный результат на каждой части.
Итог
Хонингование отверстия цилиндра представляет собой систему: измерение, выбор инструмента, степень абразивности, ход и очистку. Жесткий хон корректирует геометрию. Гибкая абразивная щетка очищает поверхность. Используйте инструмент, подходящий для конкретной ситуации, проверьте штриховку и размер и чистите до тех пор, пока не исчезнут песчинки. При покупке абразивной нити для гибкой хонинговальной или производственной щетки подберите нить к отверстию и цели чистовой обработки, а затем проверьте ее на образце, прежде чем работа дойдет до пола.