
 English
 русский
 Türk
Контент
- 1 Что на самом деле делает хонингование внутри цилиндра
- 2 Инструменты и расходные материалы, которые стоит выложить в первую очередь
- 3 Выбор зернистости и угол штриховки
- 4 Шаг за шагом через процесс хонингования
- 5 Твердые камни или гибкие абразивные щетки
- 6 Очистка после хонингования не является обязательной
- 7 Ошибки и как они проявляются позже
- 8 Проверка готового отверстия
- 9 Быстрые ответы на распространенные вопросы
Десять дополнительных ударов камнем с зернистостью 120 могут открыть отверстие на тысячную долю дюйма и превратить простой ремонт в поездку в механический цех. Хонингование цилиндра — это контролируемый абразивный процесс, а не чистка, и результат в гораздо большей степени зависит от выбора зернистости, формы хода и очистки, чем от того, насколько сильно вы опираетесь на инструмент.
Сначала приходит краткий ответ: подберите абразив в соответствии с повреждением, держите отверстие заполненным смазочно-охлаждающей жидкостью, работайте инструментом с постоянным ходом вперед и назад со скоростью примерно 300–600 об/мин и остановитесь, как только штриховка станет однородной и полной. Затем очищайте канал ствола до тех пор, пока белое полотенце не останется белым. В оставшейся части руководства объясняется, почему каждое из этих правил важно и как они ведут себя на реальной скамейке запасных.
Что на самом деле делает хонингование внутри цилиндра
Хонингование удаляет очень небольшое количество металла, восстанавливая при этом геометрию поверхности отверстия. Легкий проход деглазурации обычно занимает от 0,0002 до 0,0005 дюйма. Устранение незначительных задиров может привести к удалению от 0,001 до 0,002 дюйма. Растачивание — это другая операция: при этом отверстие обрезается до нового припуска, чтобы устранить серьезный износ. Хонингование восстанавливает отделку, форму и удержание масла.
Три результата определяют, сработала ли работа:
- Округлость и прямолинейность. Хонингование может исправить небольшую конусность и овальность, но только в том случае, если ход проходит равномерно по всей длине отверстия.
- Шаблон перекрестной штриховки. Пересекающиеся царапины удерживают масло на стене и помогают кольцам удерживать пленку, а не высыхать.
- Финиш плато. Хорошая заточка оставляет острые выступы сбитыми, а неглубокие впадины открытыми, а это то, что новым кольцам необходимо для того, чтобы они сидели без потертостей.
Если отверстие отклонено от круглой формы более чем на 0,002 дюйма или вы можете зацепиться ногтем за царапину, хонингование не спасет. Этот цилиндр требует растачивания или замены, а час хонингования только удаляет материал, который предпочел бы иметь механический цех.
Инструменты и расходные материалы, которые стоит выложить в первую очередь
Большинство неудачных операций по хонингованию — это проблемы с инструментами, которые проявляются поздно. Прежде чем подключить дрель, убедитесь, что у вас есть:
- Хонинговальный инструмент, подходящий к отверстию: либо жесткие бруски на подпружиненном корпусе, либо гибкая абразивная щетка.
- Правильный диапазон зернистости плюс запасной комплект, если при первом проходе окажется алюминий.
- Легкое смазочно-охлаждающее масло или специальное масло для хонингования, не менее литра на цилиндр, поскольку отверстие должно все время оставаться влажным.
- Дрель с регулируемой скоростью, которая поддерживает стабильно низкие обороты без остановки.
- Нутромер или внутренний микрометр, микрометр для поршня и инструмент для выравнивания колец.
- Горячая мыльная вода, жесткая щетка, безворсовые полотенца и чистое моторное масло для окончательной очистки.
Пропуск измерительных инструментов — самый распространенный способ, а также причина, по которой люди, не замечая этого, доводят предел обслуживания до совершенства.
Выбор зернистости и угол штриховки
Выдержка – это то, где суждение имеет решающее значение. Грубые абразивы быстро режут и быстро скрывают ошибки; Мелкие абразивы полируют, но не удаляют перенос и не стирают выступы.
| Диапазон зернистости | Лучше всего использовать для | Что посмотреть |
|---|---|---|
| от 120 до 180 | Удаление алюминиевого трансфера и сглаживание светлых насечек | Режет быстро, проверяйте размер отверстия каждые несколько ходов. |
| от 240 до 320 | Стандартное деглазирование перед новыми кольцами | Большинство реконструкций заканчиваются здесь |
| от 400 до 600 | Окончательная штриховка и плато на гальванических или твердых отверстиях. | Требуется свежее масло и легкое прикосновение |
| 800 и выше | Полировка после грубого прохода | Слишком гладкая поверхность может замедлить посадку кольца. |
Угол штриховки является вторым элементом управления. Угол в 45 градусов, плюс-минус около 5 градусов, является рабочим стандартом для большинства четырехтактных двигателей, поскольку он уравновешивает удержание масла с помощью кольцевой опоры. Двухтактные модели и некоторые высокопроизводительные модели предпочитают немного меньший или более крутой угол, поэтому следуйте спецификациям производителя кольца, когда оно поставляется. Оценивайте угол на глаз после первых нескольких мазков, а не после последнего.
Шаг за шагом через процесс хонингования
Шаг 1: Подготовьте и измерьте
Слейте воду и протрите цилиндр, удалите весь нагар с верхней площадки и замаскируйте картер, чтобы песок не мог попасть внутрь. Измерьте отверстие по трем высотам и двум осям, затем проверьте зазор между концами колец в самой чистой части отверстия. Запишите цифры; вы сравните с ними позже.
Шаг 2. Настройка инструмента и потока масла
Закрепите хонингомальный патрон, установите сверло на низкую фиксированную скорость и залейте отверстие маслом до того, как инструмент коснется металла. Камни должны плотно прилегать к стене с легким натяжением пружины, а не с силой. Гибкие абразивные щетки должны подходить так, чтобы их нити едва касались отверстия.
Шаг 3: Оттачивайте плавными движениями
Запускайте инструмент с постоянной скоростью, позволяя ему выходить за верхнюю и нижнюю часть отверстия примерно на треть длины камня. Поддерживайте поток масла и продолжайте движение инструмента. Остановка в одном месте приводит к образованию выступа в середине цилиндра, к которому не будет прилегать никакое кольцо.
Шаг 4: Остановитесь, измерьте, повторите
После десяти-пятнадцати ударов протрите отверстие, осмотрите рисунок и снова измерьте. Если штриховка ровная и размер соответствует спецификации, все готово. Если нет, очистите камни, смажьте маслом и повторите процедуру небольшими порциями, а не длинными.
Твердые камни или гибкие абразивные щетки
Твердые камни режут агрессивно и быстро корректируют геометрию, что делает их правильным выбором для конических отверстий или отверстий с небольшими насечками. Недостаток заключается в том, что они следуют за инструментом, поэтому резкий ход может привести к растрескиванию концов цилиндра. Гибкие абразивные инструменты работают по-другому: нити приспосабливаются к отверстию и самовыравниваются, поэтому они удаляют глазурь равномерно и оставляют щадящее плато на цилиндрах с отверстиями и небольших двухтактных отверстиях, где стучит твердый камень.
Во многих мастерских последовательно используются грубые камни для корректировки формы и гибкий абразивный инструмент для окончательной обработки и растушевки. Абразивная нить сама контролирует рез, а вопросы выбора, которые возникают чаще всего, рассматриваются в этом руководстве по поведение абразивной нити в отделочных работах .
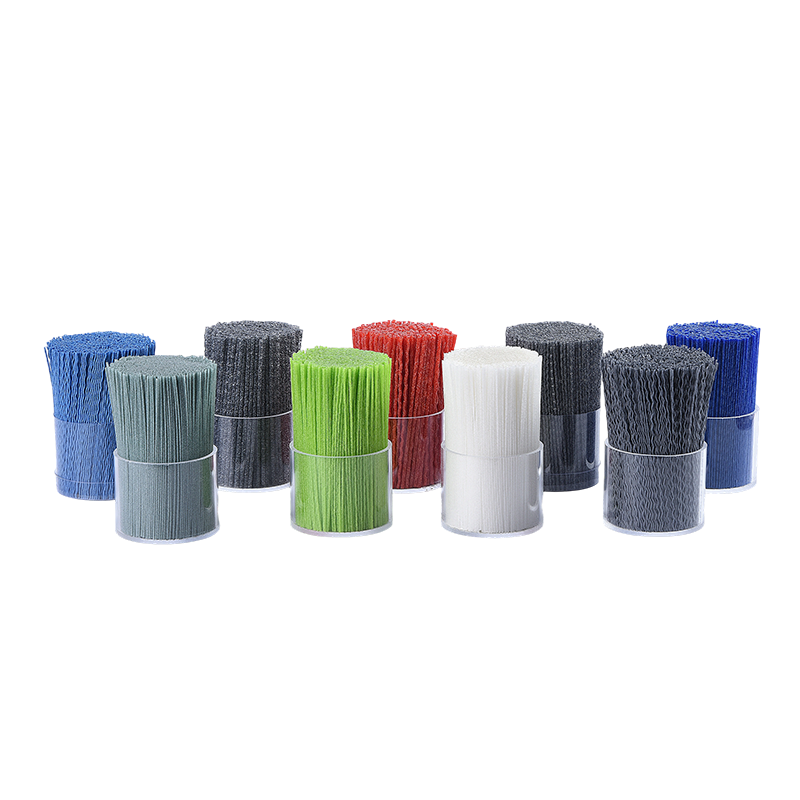
 Ассортимент абразивных нитей для удаления заусенцев и финишной обработки поверхности Сравните марки абразивных нитей на основе нейлона, размеры зерен и типы абразивов для гибкой финишной обработки, шлифовки и удаления заусенцев после грубой обработки камня. Посмотреть продукт →
Одно практическое замечание: абразивные инструменты нагружаются алюминием, когда отверстие намотано неподходящим маслом или работает слишком сухо. Если камни или нити потемнели, остановитесь и очистите их. Нагруженный абразив трет, а не режет, а именно трение полирует отверстие за пределами допуска.
Очистка после хонингования не является обязательной
Абразивный песок, оставшийся в канале двигателя, является основной причиной задымления, задиров или преждевременного износа только что отремонтированного двигателя. Протрите канал ствола сухим полотенцем, затем протрите его горячей мыльной водой и жесткой щеткой до тех пор, пока вода не начнет стекать полосками, а не каплями. Промойте, высушите и протрите белым полотенцем, смоченным чистым маслом. Если полотенце стало серым, постирайте еще раз.
Щетка, которой вы чистите, имеет большее значение, чем люди ожидают. Жесткая нейлоновая нить гораздо лучше выдерживает горячую воду, растворители и многократное сгибание, чем дешевая щетина, поэтому производители щеток обращают внимание на класс и жесткость нити, а не только на цену, когда кисть должна выдержать условия эксплуатации в мастерской. Подробности о том, как высокопрочные износостойкие нейлоновые нити выдерживают очистку стоит прочитать, прежде чем выбирать чистящую щетку для этого шага.
 PA66 Нить для прочных чистящих щеток Высокопрочная, износостойкая нейлоновая нить настраиваемого диаметра и формы для щеток для чистки, бутылок и промышленных чистящих щеток, устойчивых к растворителям и многократному изгибу. Посмотреть продукт →
Смажьте канал ствола сразу после окончательной протирки. Сухой, только что отточенный цилиндр за несколько часов покроется ржавчиной во влажной мастерской.
Ошибки и как они проявляются позже
- Сухое хонингование. Абразив царапает вместо того, чтобы резать, и канал ствола становится круглым.
- Слишком большое давление. Камни разрушаются неравномерно, и канал ствола принимает бочкообразную форму.
- Однонаправленные удары. Штриховка превращается в параллельные линии, не удерживающие масло.
- Чрезмерное хонингование. Зазор между поршнем и стенкой выходит за пределы спецификации, после чего следует удар поршня.
- Пропуск последней стирки. Песок прячется в кольцевых канавках и картере, а не только на стенке.
- Использование неправильного масла. Жидкий растворитель испаряется слишком быстро; тяжелая нефть поднимает камни с поверхности.
Проверка готового отверстия
Посмотрите на канал ствола при ярком свете под небольшим углом. Вам нужен равномерный крест-накрест без вертикальных царапин, блестящих полированных полос и тусклых серых пятен там, где абразив перестал резать. Измерьте еще раз по тем же трем высотам и двум осям и сравните со своими исходными цифрами; изменение более чем на 0,001 дюйма при удалении глазури означает, что вы зашли слишком далеко. Наконец, установите кольцо прямо в отверстие и проверьте торцевой зазор сверху, посередине и снизу. Зазор, который варьируется более чем на 0,003 дюйма, говорит о том, что конус все еще существует.
Быстрые ответы на распространенные вопросы
Какую зернистость следует использовать для цилиндров небольшого двигателя?
Начните с зернистости 240 для обычного удаления глазури и снизьте ее до 120–180, только если необходимо удалить алюминиевый трансфер. Завершите легким пасом в диапазоне 400, если производитель колец требует более тонкого плато.
Должен ли я хонинговать влажным или сухим способом?
Мокро, всегда. Масло выводит тепло и абразивные частицы из разреза и предохраняет камни от нагрузки. Сухое хонингование предназначено для нескольких специализированных процессов и не является кратчайшим путем в мастерской.
Изменяет ли хонингование размер отверстия?
Да, слегка. Деглазирование удаляет несколько десятитысячных дюйма, а полная очистка задиров может удалить тысячную или больше. Вот почему вы измеряете до, во время и после, а не доверяете звуку инструмента.
Заточка вознаграждает терпение и размеренность больше, чем силу. Подберите абразив в соответствии с повреждением, держите отверстие заполненным, продолжайте движение инструмента и завершите промывкой, в результате чего белое полотенце останется белым. Выполните эти четыре действия, и штриховка, которую вы видите в конце, — это узор, который на самом деле будет использовать кольца.