
 English
 русский
 Türk
Контент
- 1 Что делает хонингование шаром внутри отверстия
- 2 Почему нить решает результат
- 3 Выбор зернистости для той отделки, которая вам действительно нужна
- 4 Соответствие нити материалу заготовки
- 5 Что должно быть в спецификации нити для хонингования шариком
- 6 Режимы отказов и что они вам говорят
- 7 Поставка нити на заказ и что спросить у поставщика
- 8 Вывод
Шаровое хонингование, оставляющее чистую поперечную штриховку в одном гидроцилиндре и смазанное коническое отверстие в следующем, обычно не является проблемой для машины. Оба раза машина сделала одно и то же. Что изменилось, так это абразивная нить внутри инструмента.
Краткая версия: при шаровом хонинговании режущим инструментом является абразивная нить. Держатель только вращает его. Тип зерна, размер зерна, диаметр нити и абразивные шарики на кончике определяют качество поверхности, срок службы инструмента и то, останется ли отверстие в пределах допуска. Покупайте нить как отдельный компонент, а не как расходный материал, который вы заказываете по привычке.
Что делает хонингование шаром внутри отверстия
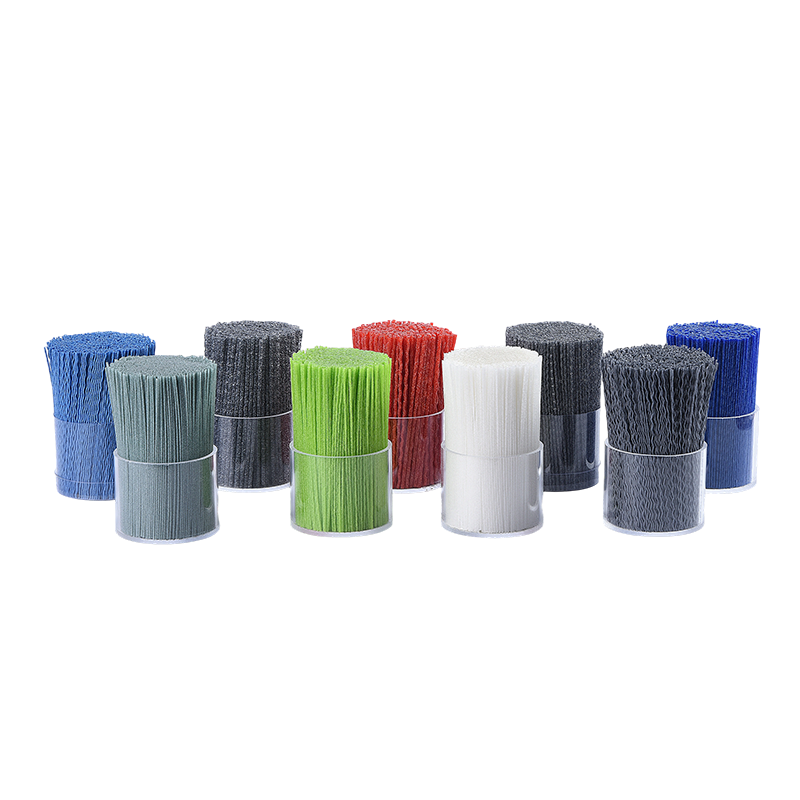
При шаровом хонинговании используется вращающийся инструмент, изготовленный из абразивных нейлоновых нитей. Каждая нить содержит абразивное зерно и обычно заканчивается небольшим абразивным шариком или шариком, отсюда и название процесса. Поскольку нити изгибаются, инструмент следует за отверстием, а не борется с ним. Он самоцентрируется, оказывает легкое и равномерное давление на стену и проникает в поперечные отверстия, порты и прерывистые отверстия, которых не могут коснуться твердые камни.
В производстве шаровое хонингование применяется для:
- удалите глазурь, нагар и легкую ржавчину из отверстий цилиндров перед установкой новых колец или уплотнений.
- удаление заусенцев и скругление кромок после сверления, фрезерования или растачивания
- создать перекрестную штриховку, которая удерживает смазку
- отверстия гидравлических и пневматических цилиндров с плоской отделкой
- очистите и обработайте корпуса клапанов, внутренние диаметры трубок и внутреннюю часть ствола
Твердые камни режутся быстрее, но им нужна жесткая установка и постоянное выравнивание, и они нагружаются или скалываются, когда отверстие не идеально круглое. При хонинговании шаром скорость съема материала меняется на повторяемость, и эта повторяемость зависит от нити.
Почему нить решает результат
Большую часть работы выполняют три переменные нити, и они взаимодействуют. Изменение одного без проверки остальных является наиболее распространенной причиной того, что процесс хонингования проходит идеально в понедельник и завершается сбоем в среду.
Тип абразивного зерна
Карбид кремния острый и хрупкий. Он быстро режет чугун и углеродистую сталь и обновляет режущие кромки по мере разрушения зерна. Оксид алюминия более прочный и изнашивается медленнее, что подходит для нержавеющих и закаленных сталей, где преждевременное разрушение зерен является причиной разрушения. Керамика и смеси оксида алюминия и циркония лучше всего сохраняются в автоматизированных камерах, где инструмент работает в течение длительных циклов без наблюдения оператора.
Размер зерна
Крупное зерно удаляет материал и оставляет более глубокие царапины. Мелкая зернистость дает более гладкую поверхность, но быстрее загружается и легче полируется, особенно на мягких сплавах. Число зернистости является номинальным. 240 от одного поставщика не всегда режется так же, как 240 от другого, потому что гранулометрический состав и способ соединения зерен с полимером различаются.
Диаметр нити, свободная длина и форма кончика
Более толстая нить более жесткая, режет сильнее и требует большего крутящего момента от шпинделя. Большая свободная длина обеспечивает более мягкий контакт и лучшее соответствие в слегка волнистом отверстии за счет давления на стенку. Шарик на кончике концентрирует точку контакта, поэтому изношенный или сплющенный шарик полирует, а не режет, а оператор, который компенсирует это более сильным нажатием, вносит совершенно неправильную коррекцию.
| Переменная нити | Что это меняет в стволе | Практическая отправная точка | Типичный риск, когда это неправильно |
|---|---|---|---|
| Тип зерна | Скорость резки и срок службы зерна | Карбид кремния для железа и стали, оксид алюминия для нержавеющей стали. | Остекление или преждевременный износ зерна |
| Размер зерна | Глубина царапин, шероховатость поверхности, склонность к нагрузке | От 120 до 240 для удаления припуска, от 320 до 600 для чистовой обработки. | Переделка или отшлифованная штриховка |
| Диаметр нити | Жесткость, давление на стенку, крутящий момент шпинделя | Сопоставьте размер отверстия, затем подтвердите пробным проходом. | Искривление отверстия или защелкивание нитей у основания. |
| Свободная длина | Соответствие давлению на стену | Длиннее для волнистых отверстий, короче для прямых отверстий. | Конический или бочкообразный канал ствола |
| Состояние наконечника шара | Режет ли инструмент или трет | Проверяйте наконечники при каждой смене инструмента | Полированная стена и накопление тепла |
Если вы хотите глубже изучить зернистость, связку и поведение инструмента, эти распространенные вопросы об абразивной нити покрыть баллы, которые покупатели поднимают чаще всего.
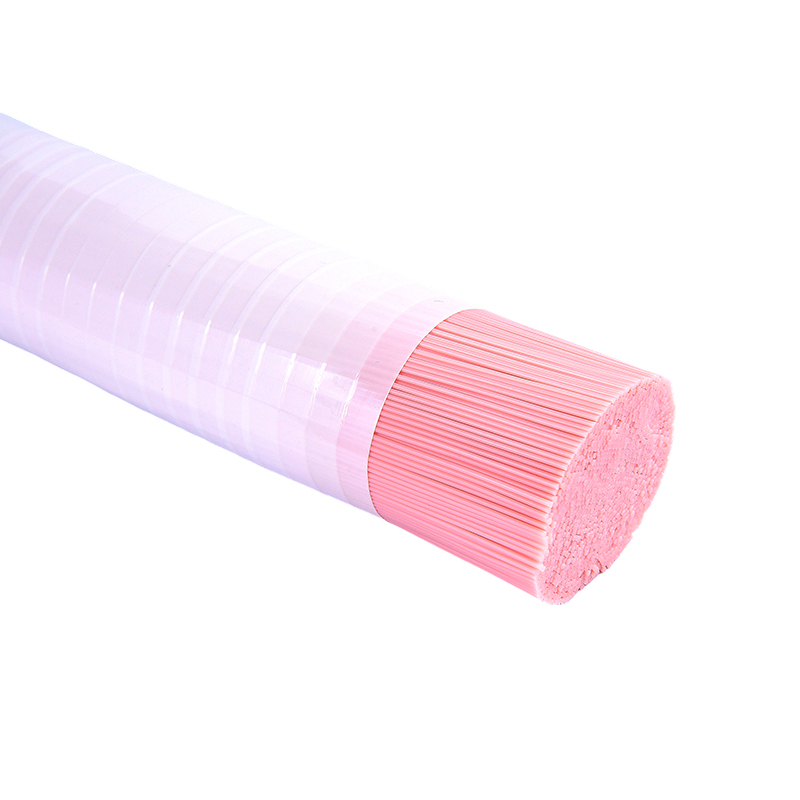 Абразивная нейлоновая нить для удаления заусенцев и финишной обработки поверхности Прежде чем проводить испытания на собственном материале, ознакомьтесь с марками нейлоновых абразивных нитей, диапазоном зернистости и нагрузкой, чтобы они соответствовали требованиям к отделке. Посмотреть продукт →
Выбор зернистости для той отделки, которая вам действительно нужна
Начните с требований к завершению, а не с того, что уже лежит на полке. Приведенные ниже диапазоны являются практическими отправными точками для абразивных нейлоновых инструментов. Подтвердите их на собственном материале с помощью пробного прохода, прежде чем разместить производственный заказ.
- Зернистость от 80 до 120: тяжелое удаление заусенцев, удаление глазури и легкое удаление примесей после растачивания. Ожидайте видимую агрессивную штриховку.
- Зернистость от 180 до 240: общее хонингование и удаление заусенцев, когда требуется определенная штриховка, но геометрия должна быть сохранена.
- Зернистость от 320 до 400: отделочные работы на плато, при которых выступы сбиваются, а впадины оставляются для удержания масла.
- Зернистость от 600 до 800: полировка и чистовая обработка мягких сплавов, работа при низком давлении и коротком времени выдержки.
Два правила уберегают операторов от неприятностей. Во-первых, никогда не используйте настолько крупную зернистость, чтобы глубина царапины превышала диапазон допуска отверстия. Во-вторых, не пытайтесь потом отремонтировать грубый порез более тонкой кистью. Угол и глубина штриховки задаются при первых проходах, а последующая полировка лишь скругляет пики, которые вы хотели сохранить.
Соответствие нити материалу заготовки
Базовый полимер имеет такое же значение, как и абразив, когда инструмент намокает, нагревается или должен выдерживать большие изгибы.
- Чугун и углеродистая сталь: Нить из карбида кремния, средняя зернистость, работает с масляным туманом или сушится на низкой скорости.
- Закаленная сталь и нержавеющая сталь: оксид алюминия или керамическое зерно. Нержавеющая сталь затвердевает и истирается, поэтому нажимайте на нее легко и никогда не позволяйте инструменту оставаться на одном месте.
- Алюминий, латунь и бронза: мелкая зернистость с более гибкой нитью. Мягкие металлы быстро нагружают кисть, а нагруженная щетка скорее трет, чем режет.
- Тонкостенные трубы и трубы большого диаметра: уменьшите диаметр нити, чтобы ограничить давление на стенку и искажение.
Нейлоновая основа определяет, насколько нить может сгибаться, прежде чем она окончательно затвердеет, и как она будет вести себя в присутствии охлаждающей жидкости, хонинговального масла или щелочных чистящих средств. PA6 — это обычная основа общего назначения, PA66 более жесткий и сохраняет прочность при более высоких температурах, PA610 и PA612 лучше переносят влагу и многократное сгибание, а PBT устойчив к химическим веществам и сохраняет форму во влажных процессах. Для абразивного инструмента выбор основы определяет, будет ли нить удерживать зерно на месте достаточно долго, чтобы быть экономичным.
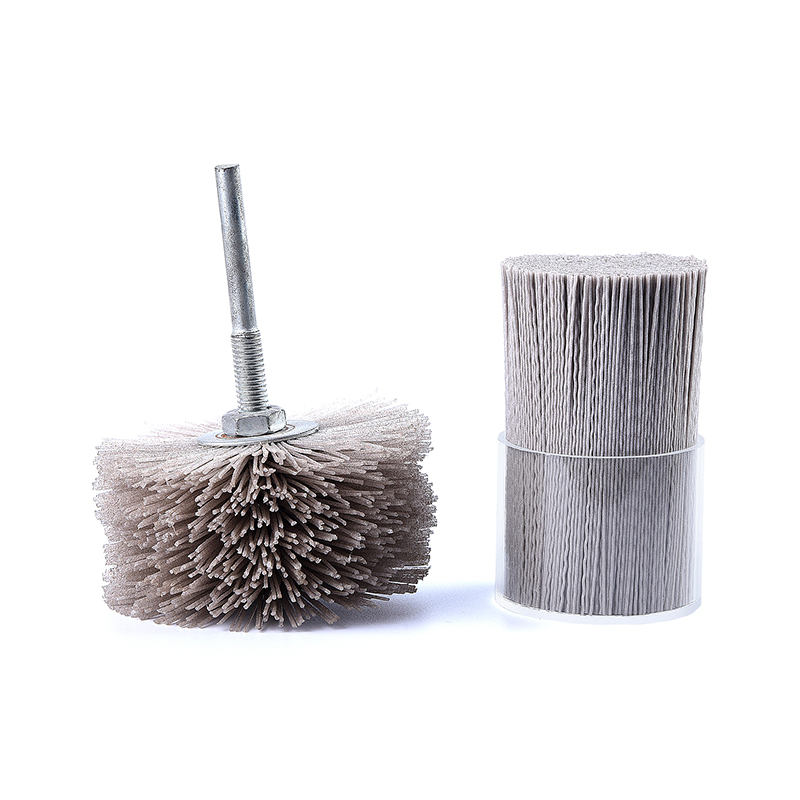 Нейлоновая щетка PA612 для мокрых и химических процессов Укажите диаметр, форму и длину нити PA612, если влагостойкость и химическая стабильность имеют значение для стабильной работы щетки. Посмотреть продукт →
Что должно быть в спецификации нити для хонингования шариком
Нить, поставляемая в соответствии с письменной спецификацией, является повторяемой. Нить, заказанная в виде абразивного нейлона, средней зернистости, является лотереей. Уточните эти моменты до того, как будет отправлен первый заказ на поставку.
- Базовый полимер и марка, например PA6, PA612 или PBT, с указанием влажности или химического воздействия.
- Тип абразивного зерна and grit number, plus the acceptable grain size distribution if cut rate is critical.
- Диаметр нити с указанным допуском, измеренный на готовой и кондиционированной нити.
- Форма и целостность шарикового кончика, включая минимально приемлемый размер глобул.
- Длина отреза и свободная длина после обрезки, которые вместе определяют жесткость.
- Цвет, когда он используется для определения зернистости в цехе и предотвращения путаницы между инструментами.
- Документы о соответствии, такие как декларации RoHS и протоколы испытаний третьих лиц, при экспорте готовой щетки.
- Свидетельство целостности партии: сохраненный образец и результат испытания на порезку из одной и той же партии.
Режимы отказов и что они вам говорят
- Отверстие полируется или полируется вместо резки: зерно слишком мелкое, инструмент нагружен или скорость слишком высокая. Прежде чем что-то менять, ознакомьтесь с советами.
- Штриховка появляется только возле концов отверстия: Свободная длина слишком велика или диаметр нити слишком мал для этого отверстия.
- Диаметр отверстия больше в середине: слишком большое время выдержки или инструмент удерживается в одном положении. Это техническая проблема, а не проблема с нитью.
- Нити рвутся у основания: нить слишком жесткая для диаметра отверстия, или инструмент вращается на высокой скорости.
- Результаты варьируются от партии к партии: нет сохраненных образцов и нет входящих испытаний на порезку. Это самая дорогая ошибка, поскольку она остается невидимой, пока клиент ее не обнаружит.
Поставка нити на заказ и что спросить у поставщика
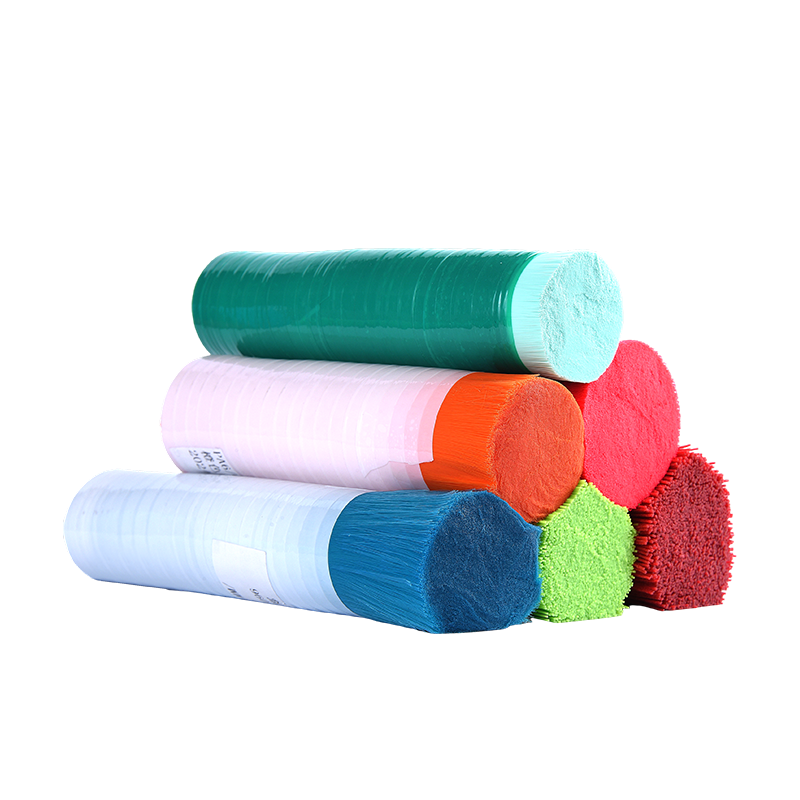
Большинство шаровых хонинговальных инструментов изготовлены из нити, которая никогда не входила в каталог. Диаметр, зернистость, геометрия наконечника и длина реза обычно разрабатываются по чертежу клиента или по изношенному образцу, снятому с линии. Именно эта разработка отличает производителя нити от торговца.
Компания Ningbo Keying New Material Technology производит щеточную нить с 2010 года, имеет производственную площадь более 7000 квадратных метров, четыре импортированные производственные линии и годовой объем производства более 1000 тонн. Компания разрабатывает абразивные и нейлоновые нити по чертежам и образцам клиентов и работает в соответствии с требованиями RoHS и SGS для экспортных заказов. Как производитель нити для щеток , он поставляет слой материала, а не готовые кисти, а это означает, что обсуждение спецификаций начинается с полимера и зерна.
Когда вы обращаетесь к любому поставщику, отправьте чертеж или физический образец, материал заготовки, требуемую чистоту поверхности и параметры машины. Запрашивайте два варианта зернистости и один вариант диаметра, а не один образец. Запустите один и тот же цикл для каждого инструмента и сравните скорость резания, качество поверхности и износ наконечника после фиксированного количества проходов. Это полдня испытаний, которые предотвращают год дрейфа.
 Нейлоновая щеточная нить PA6 для чистки и удаления заусенцев Используйте нить PA6 для чашечных, полосовых и промышленных щеток, где упругость, износостойкость и настраиваемые размеры обеспечивают постоянную очистку. Посмотреть продукт →
Вывод
Хонингование шаром представляет собой процесс накаливания. Укажите зернистость, зернистость, диаметр, форму наконечника и базовый полимер, протестируйте два варианта перед принятием производственного заказа и сохраните образцы из каждой партии. Сделайте это, и процесс перестанет зависеть от ощущений оператора и станет отдельной статьей, которую вы можете планировать.